基于数据采集的气动设备远程监控方案设计与实施要点
气动设备的远程监控,早已不是“装个传感器、连个网”那么简单。作为长期深耕工业现场的技术团队,湖北省空力科技有限公司在数十个项目落地中体会到:真正的难点在于数据采集的时序一致性、传输链路的抗干扰能力,以及上层平台对设备工况的语义化建模。本文结合实践经验,从方案设计与实施要点两个维度展开,供同行参考。
一、采集层设计:精度与实时性的平衡
数据采集是整套系统的地基。我们通常建议在每台空压机及关键气动执行器上部署双通道采集终端——一路接入PLC的Modbus RTU寄存器,另一路直接并联压力、流量、温度传感器的4-20mA模拟量输出。这样做的核心价值在于:当PLC因程序升级或故障重启时,模拟量通道仍能独立记录真实工艺数据,避免出现“设备停机但监控曲线正常”的假象。
采集频率的设定需按数据用途分层:用于能效分析的功率、比功率数据,建议1Hz采样;用于故障诊断的振动、阀位反馈信号,则需10Hz以上。湖北省空力科技有限公司在实施空压机管理系统时,默认将高频数据本地缓存48小时,再以聚合方式上传,有效缓解了网络带宽压力。
二、传输与存储:边缘计算优先
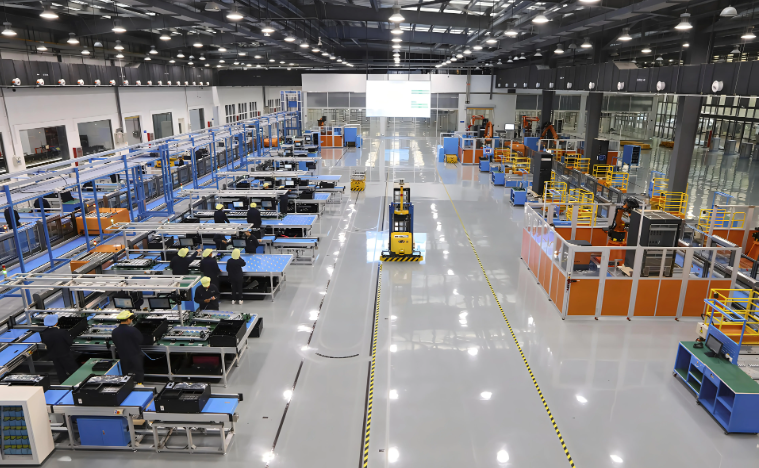
许多工厂网络环境并不理想,尤其是老旧车间,电磁干扰强、无线信号衰减快。因此,我们的方案在每台设备端部署边缘网关,完成数据清洗、异常标记和压缩打包。只有经过边缘处理后的分钟级特征值(如平均排气压力、加载率、比功率趋势)才进入中心云平台。这一设计可将原始数据量压缩至原来的5%以下,极大降低长期存储成本。
存储架构上,时序数据库(如InfluxDB或TDengine)是必然选择。以一台90kW空压机为例,若按1Hz存储原始数据,单台每年产生约2.8亿条记录,传统关系型数据库根本无法承载。采用时序库+按周分区的策略,查询响应时间可稳定在200ms以内,这对后续的工业设备能耗监控和异常追溯至关重要。
三、实施中的四个关键注意事项
- 点位表必须三方确认:设备厂家、自动化部门、运维团队共同签字,明确每个信号的工程单位、量程上限和报警阈值,杜绝“同一参数不同单位”的低级错误。
- 断网续传机制要测试:不要只做功能演示,要模拟连续断网72小时后的数据补传完整性。我们曾发现某品牌网关在断网重启后频繁丢包,最终只能更换固件版本。
- 报警策略需分级:建议分为提示级(如油分压差0.08MPa)、预警级(0.1MPa)和停机级(0.12MPa),并关联到不同的通知渠道(微信、短信、声光)。
- 系统时钟同步:所有采集终端启用NTP同步,偏差控制在±1秒内,否则后续的故障根因分析将失去时间基准。
四、常见问题剖析
问题1:监控显示能耗异常偏高,但现场表计读数正常?这通常是电流互感器变比设置错误,或三相不平衡导致的计算偏差。解决方法是定期用钳形表实测对比,并在软件中设置“软校准”功能。
问题2:气动设备运维软件部署后,运维人员反而觉得增加负担?这源于工单流程设计脱离现场习惯。好的系统应支持“扫码报修+拍照上传+语音备注”,而非强制填写结构化表单。湖北省空力科技有限公司在气动设备运维软件中引入“一键诊断报告”功能,将历史故障库匹配结果自动附加到工单内,显著提升了使用粘性。
回到工厂能耗管理的最终目标——不是收集数据,而是降低单位产值的压缩空气电耗。通过上述方案,我们帮助一家汽车零部件工厂将空压站综合输功效率从61%提升至68%,年节电约37万kWh。在智能制造的大背景下,设备数据采集的价值恰恰体现在这些可量化的细节中。湖北省空力科技有限公司将持续优化边缘算法与平台联动能力,让每一台气动设备都成为可对话的“智能终端”。